技术干货

航空航天试验工装定位框加工,装夹面、减重槽和安装方向怎么评估?

2026-10-19 技术干货

先说结论:定位框先看如何装夹和更换测试件

航空航天试验工装定位框加工,常见于结构验证、部件测试、装配辅助和实验室工况模拟。定位框的孔、槽和减重区域可能很多,但实际使用时更关键的是测试件靠哪里定位、从哪里装入、受力路径如何通过工装传递。

宁准精密评估这类试验工装零件加工时,会先问测试件外形和装夹动作、哪些面是真正的支撑或定位面、是否需要反复换件,以及周围是否有传感器、紧固件或工具避让。

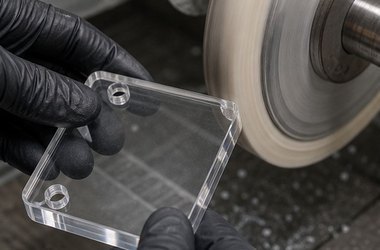
航空航天试验工装定位框加工
试验工装先确认装夹面、定位关系和换件方向。

装夹面、定位孔和减重槽要按使用动作区分

装夹面通常承担贴合和受力,定位孔决定重复安装位置,减重槽或开口则可能为工具、传感器和测试件留空间。若只从加工角度看成一组孔槽,就容易忽略换件时的手部空间和锁紧顺序。

询价时建议提供测试件轮廓、装夹方向、关键受力位置和需要避开的部件。若有工装左右件、编号或可调位置,也应在图纸和版本文件中统一表达。

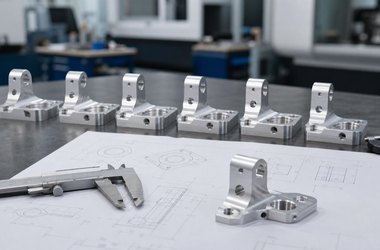
试验工装定位框零件加工
框架孔位、槽位和相邻测试件需要结合判断。

报价前建议重点确认哪些信息?

确认项 为什么影响报价 询价时怎么说更清楚
装夹面 影响测试件支撑和受力传递 标出贴合面、受力方向和相邻件
定位孔 影响重复装夹和方向确认 说明销钉、孔位用途和拆装频率
减重槽/开口 影响工具、传感器和测试件避让 说明开口服务对象和最小空间
安装方向 影响加工基准与现场操作 提供装入方向、螺钉方向和换件动作

试装反馈应回到受力面和换件动作上

试验工装第一版装配后,常见问题并不是外形做不出来,而是螺钉不好锁、测试件难放入、传感器线缆被压住或换件需要拆太多部件。把这些问题回写到具体孔位和开口位置,下一版能更快趋于稳定。

对于航空航天试验场景,小批加工的价值在于支持实际验证节奏。宁准精密会根据图纸与局部装配关系,先把影响测试动作的加工问题梳理出来。

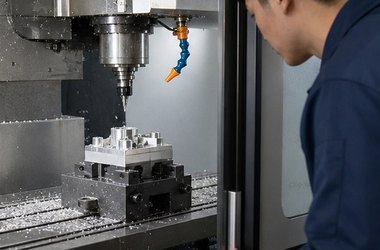
航空航天试验工装CNC加工
多面加工件要提前确认装夹方向和局部避让。

常见问题

定位框报价前最需要什么? 图纸、材料、数量、测试件轮廓、装夹方式、定位关系和局部装配信息。

减重槽需要标明作用吗? 建议说明,它可能承担避让、工具空间或减重等不同功能。

没有完整试验装置图可以评估吗? 可以,提供测试件和工装的局部关系即可帮助判断。

适合沟通的项目

如果你有航空航天试验工装定位框加工、试验工装零件加工或精密机械零件加工需求,可以把图纸、材料、数量和装夹方式发给宁准精密评估。

提交图纸或添加微信咨询

扫一扫添加与我们联系,沟通图纸、材料、数量、公差和交付要求。

钱工:18051857059

南京站微信二维码
扫一扫添加与我们联系
180-5185-7059

180-5185-7059

图纸报价咨询

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

qiancj@laitujia.com

qiancj@laitujia.com

邮箱